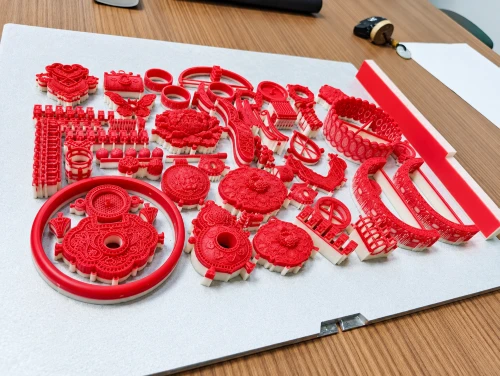
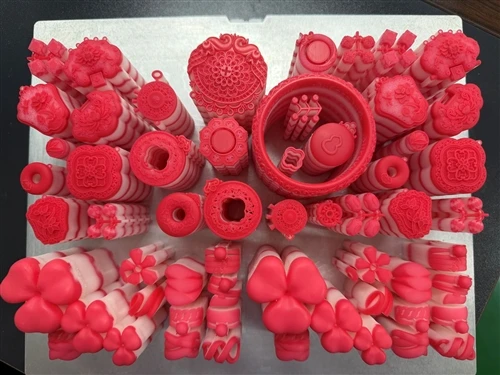
[септембар 2026.]Глобална прецизна производња и врхунски{0}}ланац снабдевања пролазе кроз промену парадигме ка дигиталним и флексибилним процесима. Под двоструким притисцима одстално високе цене племенитих металаи аозбиљан недостатак квалификованих мајстора за поправку калупа, традиционалне производне радионице суочавају се са изазовима без преседана у погледу ефикасности, простора за средства и опште контроле квалитета.Дигитална трансформација је постала једина линија одбране индустрије за профит, иМЈП (Мулти-Мулти Хеад Пуре Вак Принтинг) технологија, ослањајући се на прецизну контролу путем дигиталних кодова, је кључна покретачка снага иза ове битке.
И. Преглед тржишта: Три главна тржишта се истовремено шире, штампање воском се успоставља као апсолутни основни покретач раста
У 2026. години, глобално тржиште 3Д-штампаног накита наставило је своју снажну експанзију имовине, са ауторитативним ревизорским кућама како у земљи тако и на међународном нивоу, које су објавиле ажуриране ревидиране податке за фискалну годину:
Истраживање и тржишта: Подаци показују да је глобална величина тржишта 3Д-штампаног накитазванично повећан са 4,17 милијарди долара у 2025. на 4,89 милијарди долара у 2026., са аЦАГР од 17,3%, и предвиђа се да ће достићи највише од9,26 милијарди долара до 2030.
Мордор Интеллигенце: Статистика показује да је величина тржишта, која је била870 милиона америчких долара у 2025. години, предвиђа се да ће достићи 980 милиона долара у 2026. иочекује се да порасте до2,03 милијарде долара до 2031, са аЦАГР од 12,33%.
Истраживање тржишта упорностинуди оптимистичнију макроекономску прогнозу, процењујући глобалну тржишну вредност на985 милиона долара у 2026. и предвиђа се огромних 3,25 милијарди долара до 2033., представљајући асложена годишња стопа раста (ЦАГР) од 18,6%.
Што се тиче категорија производа,прстење, вођени суштинском потражњом за персонализованим вереничким и венчаним прстенима, држе највећи тржишни удео на приближно31%; минђушесу најбрже{0}}растућа категорија, са пројектованимЦАГР од 21,4%. Што се тиче канала дистрибуције,онлајн продаја чини око 58%главног удела у приходима.

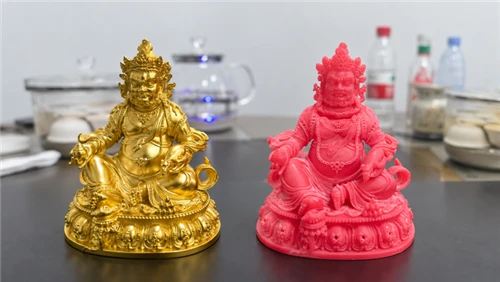
Посебно,Материјали узорака ливења ће чврсто држати 44% апсолутног удела у технологијицелог тржишта 3Д-штампаног накита 2026. Овај основни принцип успоставља реметилачку истину о производњи у целој индустрији: такозвано „златно 3Д штампање“ које се користи у врхунској-производњи накита и напредној индустријској обради компоненти се у основи не заснива на директном ласерском топљењу скупих и нестабилних метала, већ о комбинацији флексибилних и нестабилних метала„високо-прецизни 3Д штампани модели воска + традиционално изгубљено-ливање воском.“Глобално тржиште инвестиционог ливења истовремено доживљава свеобухватну експанзију, за коју се предвиђа да ће достићи18,45 милијарди долара у 2026. и порасти на 23,82 милијарде долара до 2031. (ЦАГР од приближно 5,24%). Технологија адитивне производње брзо преобликује радне токове за масовне воштане моделе, брзу израду прототипа и прототипа, значајно убрзавајући верификацију 3Д димензионалних дизајна за сложене геометрије. Одговарајућиглобално тржиште хардвера за 3Д штампаче{0}}прскане воском достигло је 771 милион долара 2026. и предвиђа се да ће се више него удвостручити на 1,546 милијарди долара до 2032.представљајући аЦАГР од 10,6%.
ИИ. Технолошка еволуција: Како је МЈП штампање воском спрејом постало златни стандард у индустрији ливнице
Тренутно, две главне технологије адитивне производње које се користе у областима светске производње накита и индустријских калупа{0}}за штампање високо{1}}прецизних калупа за ливење воска суМЈП (штампање са више{0} глава)иДЛП (Дигитал Лигхт Процессинг). За професионалне ливнице,МЈП технологија је несумњиво постала златни стандард за прецизно ливење, са својим основним предностима
Материјал од 100% чистог воска, нула пепела током сагоревања: За разлику од ДЛП технологије, која користи фотоосетљиву смолу, индустријска{0}}МЈП технологија користи100% чисти материјали{1}}на бази воска(као што је{0}}водећа серија ВисиЈет у индустрији и Иуанзху 3Д наменски потрошни материјал за распршивање воска) током почетне фазе обликовања. Велики органски молекули могу да се подвргну ин ситу флеш пиролизи током -сагоревања шупљина на високим температурама,не остављајући штетан пепео или карбонизоване остатке, чиме се елиминише микроскопско пуцање гипсане шупљине изазвано експанзијом смоле на извору.
Квалитет површине оптичког{0}}квалитета, драстично смањује губитак златне купке: Површина калупа након купања је глатка и фине текстуре, са изузетно високом механичком изотропијом. Ово осигурава да течни племенити метал може постићиправи "отпор нултог протока и стабилно пуњење"током вакуумског притиска, значајно смањујући количину посла полирања потребног за накнадне металне делове иминимизирање губитка тежине племенитих метала.
38-42 степена Целзијуса стандардна накнадна обрада топлом водом, 100% није потребно ручно стругање: МЈП технологија користиу води{0}}растворљив материјал за жртвени восак, потпуно елиминишући традиционални процес уклањања тврдих носача ножевима и маказама. Особље након{1}}третмана не мора да додирује нож; потребно је само да цео модел поставе директно у најобичнији38-42 степена Целзијуса стандардни процес топле воде, слично узимања топле купке. Бели восак ће се потпуно растопити и растворити ин ситу на молекуларном нивоу у року од неколико минута, претварајући се у млечно белу маглу која излази сама,смањење времена после{0}}третмана за више од 60%.
Изузетно поједностављен радни ток преноса података: 3Д ЦАД модел → Дигитална интелигентна припрема → Штампање чистом воском → Изгубљено-ливање воска → Завршни метални део. Модификације дизајна не захтевају рекреацију традиционалних мајстора или мушких калупа,суштински оптимизујући укупну структуру трошкова производње.
ИИИ. Инжењерски изазови и напредни-Пробоји на ивици у тачности димензија воштаног модела-Дешифровање „анизотропије скупљања“ пуне-Пуне промене толеранције ивице панела
Како МЈП прскање воском, технологија 3Д штампања је званично прешла са а„врхунски{0}}алатка за прилагођавање“до а„инфраструктура за масовну производњу“,прецизна контрола поновљивости процеса толеранција димензија ивица приликом штампања великих серија палета великих{0}}величина постала јеуско грло основног инжењерингаограничавајући принос масовне производње. Уласком у 2026, академска заједница и индустрија су направили револуционарни физички напредак у овој области:
1. Урођени изазов не-уједначених температурних поља током пуне-штампе на панелу
Када се стотине воштаних модела потпуно утоваре на палету, постојиозбиљно анизотропно одступање у термодинамичким граничним условима ваздухаизмеђу ивице палете и централног региона. Пошто је ивични регион у близини хладног ваздуха и зида шасије, коефицијент конвективног преноса топлоте његовог граничног слоја флуида драматично се повећава, што доводи дознатно бржа брзина одвођења топлотенего регион заштићеног центра. Ово не{1}}уједначено расипање топлоте доводи до тога да калупи за восак из исте серије доживљавају потпуно различите криве хлађења и кристализације, што изазива две директне микроскопске катастрофе:
Поремећај путање лета капљице: Носач за штампање врши брзо-повратно скенирање при0.5~1.5 m/sу правцу Кс-осе. Ефекат граничног слоја у ивичном региону изазива турбуленцију ваздухадраматично повећати за 30% ~ 50%у поређењу са центром. Ово резултира потрошним капљицама величине микрона- са пречником од само20~50 μmнасумично одступају бочно током лета, уносећи озбиљне систематске грешке у позиционирању у њиховој тачки слетања.
Латентно закључавање заосталог унутрашњег напрезања: Асиметрија у брзини хлађења директно ремети кинетику кристализације потрошног материјала полимера, што доводи до поремећене кристалности међуслоја и оријентације молекулског ланца полимера,закључавање у изузетно великој густини заосталог унутрашњег напрезања within the wax mold. This stress is not dimensionally apparent at room temperature, but it is abruptly released during the subsequent investment casting process, involving high-temperature (>900 степени) сагоревање и убризгавање растопљеног метала. Ово издање покрећенеповратно микроскопско савијање и аксијална деформацијау структури омотача са танким{0}}зинама.
2. Најновији академски напредак: систематска оптимизација напона и оријентације штампања
Водећа академска студија објављена у врхунском часописуЧасопис за брзу израду прототипау мају 2026. систематски сецирао изводљивост употребе технологије млазнице материјала за производњу високо{1}}модела од воска високе прецизности за лопатице ваздухопловних турбина и друге напредне апликације. Истраживања показују да систематском контролом два основна параметра процеса-напон штампања и оријентација штампања-може се постићи апсолутна контрола храпавости површине и толеранција димензија модела воска:
Врхунска оптимизација квалитета површине:Под високо{0}}квалитетним напоном-покренутим таласним обликом који је прецизно калибрисан дигиталним кодом, модел воска постиженајсавршенија храпавост површине (Ра 0,507 μм), што драстично смањује количину ручног чишћења{0}}обрадом.
Контрола толеранције геометријских димензија: За сложене моделе воска са оштрицама,Оријентација штампања од 0 степени пружа највећу тачност геометријских димензија(укупно аксијално одступање само0,0925 мм); насупрот томе, димензионално одступање се повећава на0,1484 мм на 15 степени идраматично се повећава на0,2292 мм на 45 степени. Ово ригорозно показује да у стварној производњи, једноставно подешавање оријентације цртежа може произвести апобољшање прецизности до 2,5 пута!

Индустријска{0}}тачност толеранције: Обрнутим инжењерингом и затвореном{0}}самоверификацијом{1}} помоћу Геомагиц Студио софтвера за инспекцију,преко 90% кључних геометријских 3Д толеранција је чврсто закључано унутар индустријског граничног прозора од 0,1 мм.
Ово истраживање открива основни закључак индустрије вибрационог прецизног ливења:оријентација штампања је примарни параметар процесаодређивање коначне димензионалне тачности МЈП воштаног-штампаног калупа, и његов утицај на брзину анизотропног скупљања далеко превазилази номиналну тачност хардвера наведену на натписној плочици произвођача опреме. Померање толеранције аксијалних димензија воштаног калупа показује јаку зависност од смера, немилосрдно потврђујући гвоздени микроскопски физички принцип који„оријентација штампања одређује анизотропију скупљања“.
ИВ. Међу-Консензус истраживања индустрије и реструктурирање масовне производње дигитализоване производне линије оригинала
У изузетно захтевним областима прецизне производње као што је ваздухопловство, истраживачи свеобухватно усвајајуТехнологија бризгања материјала (МЈП).за припрему модела од воска за веома сложене, ултра{0}}танке-компоненте као што суинтегрални дискови са оштрицама (Блискс), који служи као револуционарна алтернатива традиционалном -скупом бризгању метала. Ово пружа неупоредиве референце модела података за накнадно интелигентно планирање производње.
Да бисте неприметно интегрисали ова најсавременија-напредна академска достигнућа у производне линије врхунских{1}}радионица и индустријских постројења за прераду кластера,Изворник, водеће домаће предузеће у индустријској-области МЈП, искористило је преко деценије дубоке експертизе свог основног тима у адитивној производњи интелигентне опреме и потрошног материјала за вишефазне течности засвеобухватно реконструисати хардверске и софтверске алгоритме опреме на нивоу шасије. Цео машински парк компаније је опремљен саизотропна изотермална енергетска мрежа (зонски низ за контролу температуре), заједно са аниндустријски{{0}разред ПИД затворен-алгоритам повратне информације за милисекунде-нивоа топлотног оптерећења фино-подешавање, одржавајући целу површину за штампање целе главе штампача наапсолутно изотермно стање унутар ±0,3 степенаод задате вредности. Ово у потпуности елиминише генерацијску разлику у дисипацији топлоте између ивичних и средишњих области. Истовремено, опрема је пратећаОРИ3ДПринт интелигентни софтвер за сечење, по пријему осетљивих датотека ЦАД дизајна као што су СТЛ и СЛЦ у облаку,аутоматски врши реверзну термодинамичку компензацију за израчунавање оптималне матрице оријентације постављања процеса од 0 степени.
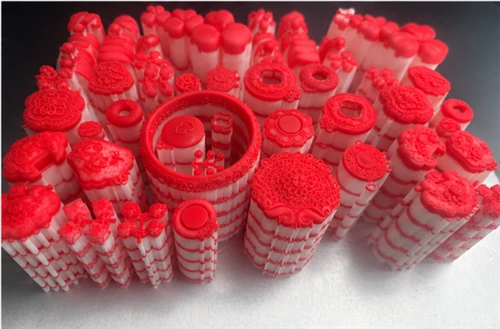
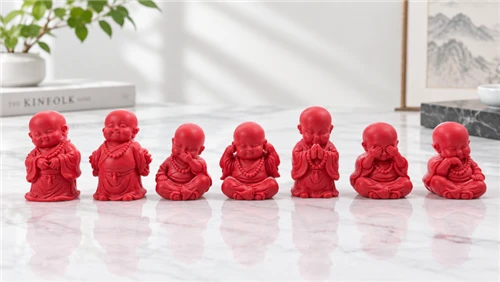
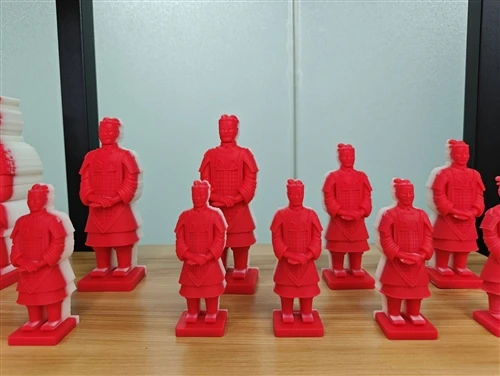
Оног тренутка када црвени структурни восак високе{0}}чистоће порасте,100% је инкапсулиран белим воском{1}}растворљивим у води, постижући тродимензионално-закључавање толеранције. Накнадна{2}}обрада потпуно елиминише ослањање на стругање металног алата; оператери једноставно постављају цео модел лежишта директно у стандард радионицеПроцес топле воде 38-42 степена. Бели восак се сам-хидрира и љушти под специфичним протоком топле воде, не захтевајући механичку силу истезања, обезбеђујући-први пут успешност од преко 99,8%за коначно ливење под притиском од племенитих метала у вакууму! Ово помаже великим-граничним ОЕМ произвођачима да у потпуности елиминишу црну рупу високе стопе -отпадања после обраде у ери ниских профита,редефинисање највећег суверенитета глобалног ланца снабдевања у ери прецизне врхунске{0}}интелигентне производње.
В. Оутлоок
Године 2026.Технологија 3Д штампања за прскање воском{0}}МЈП убрзава прелазак са „високе-прилагођене алатке“ на „инфраструктуру за масовну производњу“.Као што доказује међу-индустријски консензус од производње интегралних дискова са оштрицама у ваздухопловству до производње накита високе{1}}пуне густине- дискова, активног контролисања температурног поља и путање и припитомљавања"анизотропија скупљања"коришћењем оријентације пласмана посталакрајња технолошка гаранција за предузећа за ублажавање губитака материјала и укупног пореза на отпад. У индустријском окружењу које карактеришевисоке цене племенитих метала и континуирано компримовани циклуси испоруке, прихватање дигитално предвидљивих линија за производњу чистог воска МЈП постајенеповратна и најважнија предност за индустрију прецизног ливења.
Званични канал за упите за велике поруџбине на независним веб-сајтовима (магнет за велике-магнете за потенцијалне конверзије):
Укротите анизотропију скупљања и вратите профит у радњи са 100% предвидљивошћу података:
[Кликните овдеда преузмете „Оригинатор Индустриал-Вишеструке-комплетне хардверске параметре штампача са млазницама за восак и Белу књигу о смањењу трошкова менаџера фабрике“], илидиректно пошаљите своје осетљиве цртеже ЦАД дизајна у наш стручни дигитални прозорда унапред-наручите квоту за стратешку набавку флоте у иностранству за нову сезону ибесплатно онлајн узорковање и могућности израде прототипа!