Поглавље 1: Микро-физика прецизног ливења – прави извор „латентне димензионалне дисторзије“
У областима врхунског{0}}накита по мери, прецизног индустријског обликовања и модерне високо{1}}прецизне интелигентне производње, конкуренција се померила са грубе трке само за брзину штампања набескомпромисни захтев за апсолутном верношћу у 3Д димензионалним толеранцијама. Са дубоким продором генеративне вештачке интелигенције и софтвера за интелигентно моделирање на потрошачка тржишта, појава ултра-комплексних, више-ажурних геометрија које се укрштају у више димензија, густо упакованих подешавања микро-зупчаника и микронских-филигранских мрежа у скали, филигранске мреже у микронским размерама и филигранске мреже, представља изазов за димензионалну толеранцију и толеранцију кастре. ливнице.
Међутим, то откривају најновија истраживања индустријске метрологије и микроструктурне динамикепреко 90% геометријских девијација, димензионалних деформација и изобличења клизачакод готових металних одливака не потичу од термичког ширења процеса очвршћавања штампача. Уместо тога, покрећу их"унутрашњи материјални стрес"имикро-неравнотеже обртног момента капилараизазвана спољним силама током ручне обраде калупа.
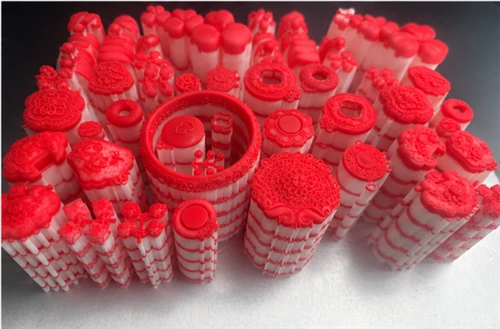
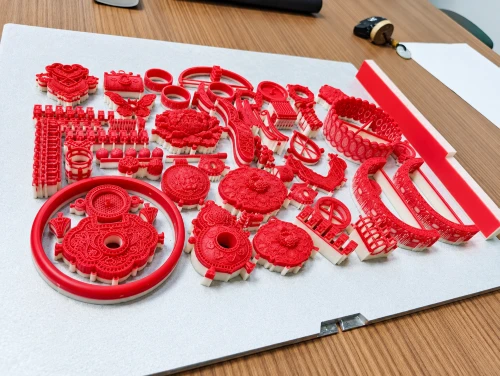
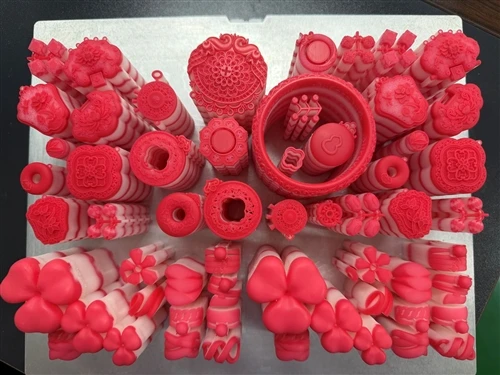
Традиционалне радионице се често ослањају на раднике који користе лупе, ножеве за резбарење, пинцете и микро{0}}маказе како би ручно уклонили круте потпорне структуре једну по једну. Током овог примитивног процеса крутог физичког контакта-чак и са највештијим занатлијама-механички обртни момент примењен за сечење или одвајање чврстих потпорних стубова тренутно преноси тупе силе полуге на крхке конзолне структуре главног модела од црвеног воска. Такав физички утицај и локализована концентрација стреса-чак и ако не остављају видљиве огреботине или ломове на површини-генеришубочни таласи напрезањакоји се тренутно шире кроз континуалну геометрију модела воска, нарушавајући деликатну равнотежу микро-напона на капиларама. Ова микроскопска унутрашња неравнотежа узрокује да се цео модел црвеног воска подвргнемикроскопско изобличење и волуметријско померање-неприметно голим оком-на собној температури, што доводи до"латентна геометријска дисторзија"много пре него што калуп уопште уђе у фазу улагања гипса.

Поглавље 2: Преобликовање пост-Обрада преко флексибилне микро-динамике флуида
Када ови модели од воска-који су већ угрожени латентним стресом-индукованим изобличењем-подвргну гипсаном омотачу, високо-изгоревању и убризгавању растопљеног метала, унутрашњи зидови шупљине гипсане калупе трајно се закључавају у овим промењеним геометријским димензијама. Током велике{5}}брзине, вакуум-убризгавања под притиском растопљених метала високог{7}}вискозитета (као што су злато или платина), активира се аксијално неусклађеност између гипсаних вођица и шупљине калупаинтензивна турбуленција{0}}граничног слоја и асиметрично чишћење. Ово не само да задржава ваздух-стварајући дубоку-укочену порозност и рупе{3}}, већ такође узрокује критичне дефекте у охлађеном, кристализованом производу, као што су видљиво микроскопско искривљење, асиметрично позиционирање зубаца или неусклађени прорези. Овај системски слом на микроскопском физичком нивоу покреће фабрику"скривени трошак отпада",узрокујући да велике серије изузетних дизајна које генерише вештачка интелигенција-постају скупе, ван-толерантног отпада током завршне фазе производње, чиме се озбиљно нарушавају ионако-ниске марже нето профита уговорног произвођача.
Да би се суштински решило ово питање геометријске толеранције, једини одрживи оперативни и технички пут је данапустити традиционалну круту механичку корекцију у корист приступа "флексибилне физичке динамике флуида"., чиме се успоставља генерацијски скок у аутоматизованим производним могућностима. Усвајањем нашег сопственог индустријског-разреда више-млазног штампања (МЈП) чистог-екосистема узпотпуно аутоматизована опрема за хемијско растварање топле{0}}водене течности{1}}, фабрике могу да елиминишу ову неизвесност изазвану људима{0}}на основном нивоу. У оквиру овог интелигентног система, бели растворљиви восак се подвргава испирању-у затвореном кругу у специјализованом купатилу, подвргнутоммикро-микро{1}}токови са малим смицањем прецизно калибрисани дигиталним параметрима. На специфичној, константној температури, течност продире у свим правцима кроз сложене мреже микронских-филамената и унутрашњих слепих рупа. У року од неколико минута, аутоматски разблажује и раствара бели потпорни восак, испаравајући га и уклањајући га-потпуно елиминишући потребу за металним алатима или било којом спољном механичком силом.
Поглавље 3: Преобликовање високог-опкопа за прецизно прилагођавање путем потпуно аутоматизованих ланаца података
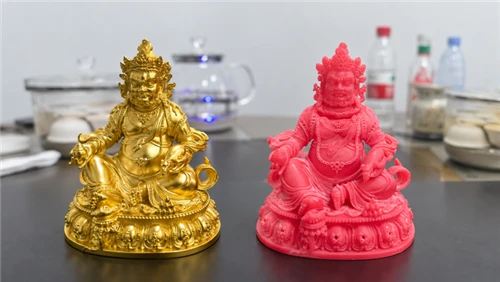
Ово100%{1}процес чишћења без рукуобезбеђује апсолутни физички интегритет за модел црвеног примарног воска. Пошто тело од црвеног воска никада није подвргнуто механичком обртном моменту од крутих алата током целог процеса, капиларни напони унутар његове континуиране 3Д структуре су савршено очувани, постижућиправа аксијална геометријска верност. Када се овај оптички беспрекоран модел црвеног воска без{1}}деформације испоручи у фазу ливења гипса, проток и кристализација растопљеног племенитог метала постижуглатко, без{0}}отпорног пуњења. Ово осигурава да добијени прецизни накит или индустријски микро-одливци имају изузетан квалитет:100% висока густина, нула одступања у толеранцијама димензија и беспрекорна завршна обрада{1}}као огледало.
За произвођаче који су посвећени-кућном развоју и врхунском-тржишту прилагођавања, физичка сигурност коју пружа овај флуидни-инжињерски приступ служи као крајњи"технолошки јарак"-штити их од немилосрдне „трке до дна“ у вези са ценама и успостављањем врхунске вредности бренда. Традиционалне радионице за ручну завршну обраду не могу стандардизовати или скалирати своје производне капацитете, нити могу гарантовати поуздане стопе испоруке током периода вршних поруџбина. Насупрот томе, модерна, дигитално интегрисана радионица-надограђена индустријским-класом МЈП штампања и потпуно аутоматизовано, -чишћење без руку-трансформише накнадну- обраду у„дата-предицтабле,“ осветљава-производни модел који ради 24/7. Ово не само да преполови укупан циклус испоруке, већ и елиминише радне спорове и трошкове ручног рада, постижућистопа успешности првог{0}}проласка од 99,8%. Овај -ценовни, високо{2}}ефикасан, потпуно аутоматизован ток посла редефинише препреке за улазак и правила расподеле профита за прецизну производњу врхунског{3}}округа са незаустављивом, реметилачком силом.
Уклоните скривена геометријска изобличења изазвана ручном корекцијом калупа и повратите нето профит са 100% тачности димензија.
[Кликните овдеда бисте приступили свеобухватном техничком белом документу о потпуно аутоматизованом процесу растварања{0}}топле воде], одмах израчунајте потенцијал заСмањење оперативних трошковау својој радионици и обезбедите своју алокацију за следећу генерацију дигиталне{0}}паметне опреме.