Увод
У окружењу високог{0}}интензитета индустријске производње накита из 2026. године, радни век опреме и дуговечност компоненти су основни показатељи профитабилности фабрике. За-ОЕМ/ОДМ ливнице за ливење великог обима које користе комерцијални хардвер за МултиЈет штампање (МЈП), високо{4}}пиезоелектрична глава за штампање представља највредније механичко средство у производном поду. Под непрекидним 7к24 тешким-операцијама флоте, ситне аномалије у инжењерингу флуида-као што су микро-ваздушни мехурићи или топлотно померање{11}}могу да доведу до прераног квара млазнице, компромисаПрецизност слоја од 15 μми скупо време застоја у одржавању.
Овај технички водич изолује критичне термодинамичке и течности{0}}протоколе за руковање које захтевају менаџери спратова и супервизори радионица да би се продужио радни век главе штампача, елиминисало локализовано зачепљење и обезбедила апсолутна униформност штампања током дугих производних циклуса.
Део 1: Де-Протоколи за аерацију – елиминисање микро-мехурића у путевима течног воска
Течни ливени угљоводоници се хидродинамички понашају другачије од стандардних фотополимерних смола. Када се блокови воска натоваре и утече унутар резервоара материјала, микроскопски ваздушни пакети неизбежно постају заробљени унутар полимерних ланаца.
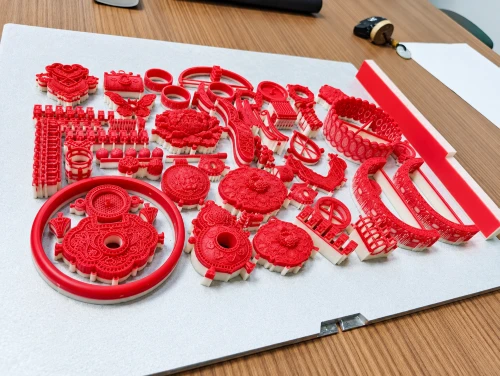
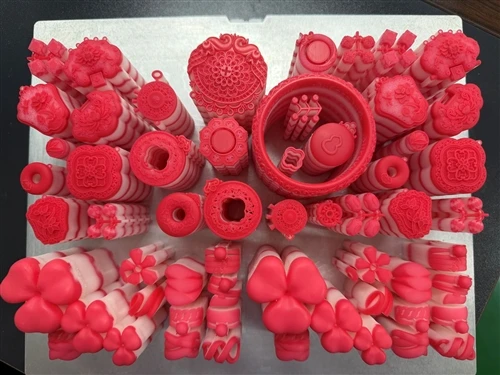
Уско грло мехурића:Ако ови микро{0}}мехурићи заобиђу системе секундарне филтрације и стигну до коморе главе штампача, они апсорбују талас звучног притиска који стварају пиезоелектрични актуатори. Ово доводи до тренутног погрешног паљења млазнице, што резултира белим линијама, цепањем слоја или непотпуним микро-формацијама зупчаника на носачу.
Аутоматска одбрана чишћења:Напредни индустријски хардвер интегрише аутоматизоване циклусе аерације{0}}одзрачивањем негативног притиска{1}. Пре него што почне серија преко ноћи, опрема примењује секвенцу високог{3}}вакума екстракције да би извукла микро-мехуриће из путева течности. Руковаоци радионице морају да провере да ли су метрика пнеуматског притиска савршено усклађена са фабричким подацима пре него што изврше распореде максималног-капацитета.

Део 2: Контрола термичке матрице – стабилизација вискозитета воска ради спречавања зачепљења
Пиезоелектричне главе за штампање пуштају течни восак преко прецизних отвора млазница за кап-на-под-микрона на захтев (ДоД) Одржавање савршено линеарног профила вискозитета материјала је обавезно да би се постигла поуздана брзина пада и симетрично постављање капи:
Управљање топлотном баријером:Прецизно{0}}конструисан хардвер карактерише више-зонска унутрашња термичка стабилизацијска поља која окружују кућиште главе штампача. Температура мора бити строго регулисана са мање од±0,5 степен варијансе. Ако се крива грејања помери, восак одмах пролази кроз фракциону кристализацију, сужавајући отвор млазнице и изазивајући трајно механичко зачепљење.
Изоловање спољних промена амбијента:Док унутрашња термичка матрица управља путевима језгре течности, под радионице мора одржавати строгу температуру околине од20 степени до 24 степена (68 степени Ф до 75 степени Ф). Ова свеобухватна термичка баријера у потпуности изолује осетљиво језгро штампања од екстерних скокова у фабричком окружењу, чувајући структурну оштрину у -непрекидним масовним- серијама производње.
Део 3: Стандардизација рутине 60-друге провере дигиталног млазњака пре лета
Остављање здравља главе штампача визуелној инспекцији после неуспешног 12-сатног штампања преко ноћи је скупа грешка у ланцу снабдевања. Паметни производни токови захтевају проактивне, софтверски вођене дијагностичке петље:
Аутоматске ревизије оптичких сензора:Руководиоци спратова морају да спроведу обавезну аутоматизовану рутину „Јет Цхецк“ од 60 секунди пре сваког већег постављања серије. Склоп главе штампача се симетрично покреће на интегрисани дигитални оптички сензор, мапирајући основне линије фреквенције млазнице појединачних млазница.
Динамичко суб{0}}микронско усклађивање:Контролни софтвер тренутно анализира матрицу печења. Ако се забележе мала одступања, систем примењује аутоматизоване суб-микронске дигиталне микро-кораке да би поново поравнао путању, потпуно елиминишући време застоја млазнице и елиминишући потребу за скупим ручним после-полирањем на столу за ливење.
Закључак
Максимизирање животног циклуса вашег индустријског МЈП хардвера захтева строгу еколошку усклађеност и проактивно инжењерство одржавања. Применом аутоматизоване де-аерације течности, више-термичке стабилизације и стандардизованих рутина тестирања дигиталног млаза, ваша радионица прелази са реактивног решавања проблема на апсолутну предвидљивост производње-обезбеђујући вашу маржу профита и чувајући позицију ваше фабрике у врхунским међународним мрежама луксуза.
⚡ ЗАТРАЖИТЕ Б2Б ДИРЕКТНЕ ФАБРИЧКЕ ЦЕНЕ ⚡
Обезбедите своју -табелу са велепродајним ценама за велике количине:Кликните овдеда контактирате наш логистички и комерцијални центар!
Процењујете МЈП технологију за прецизно инжењерство,{0}}ливање накита великог обима или аутоматизоване надоградње радионица? Оригинатор3Д пружа потпуно интегрисана хардверска{2}}материјална решења прилагођена вашим производним циљевима, преференцама материјала и пословним циљевима. Контактирајте наш стручни центар за инжењеринг данас да бисте добили свеобухватне каталоге производа, затражили бесплатни одштампани узорак воска сопственог дизајна или обезбедили званичну цену хардвера{4}}на нивоу.
Поштујемо вашу креативну интелигенцију. Отпремите свој најсложенији ЦАД дизајн под стриктним НДА (-уговором о неоткривању података) данас. Наши техничари ће одштампати ваш главни узорак користећи наше фабричке{3}}свеже хардверске платформе, а затим га послати преко ДХЛ-а/ФедЕк-а наплатити. Баците га у сопственој ливници да бисте се и сами уверили у нулту{1}}прецизност пепела.